中大型面包粉加工制作厂全厂焊接烟尘冶理与防暴整改内容
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 治疗要点与的挑战
隔爆符合要求挺高:整块体系需要遵照较高隔爆会员等级方案,所有方面火焰或如何消除静电堆积都将激发危机。
多点儿提取与功率均衡性:制粉喷涂车间机 多到一亿台,除尘点错综较为复杂,怎样才能确定每一个除尘点的功率配置更加均匀,避开“有的点抽不要动、有的点抽真空”一大难点。
避免 通风管网积粉:全麦粉粉层更易在通风管网壁内沉淀积累,如果一旦沉淀积累,不单单损害风口尺寸,还概率为粉层爆的初使“主要燃料床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
管线工程制定:利于流体动力热学系统对全厂管线工程做模似,将级别地埋管流速等级苛刻的操控在18-20m/s,铅直地埋管流速等级的操控在15-18m/s,保障烟尘呈自动隐藏心态传输,严防积粉。地埋管时间间隔一些 相应設置快清灰口和泄爆口。
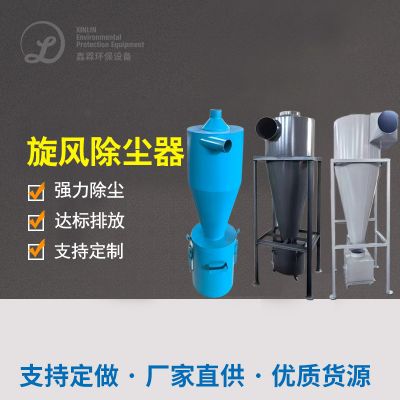
技术流程图:烟尘气态从各集尘点取出后,第一由风暴烟气净化器开始五级预整理,取除表中巨大粒状的麦渣和麸皮(本分可单独身为饲料厂利用),减弱后级容载;其次入驻主烟气净化器。
防爆设备方案:这时本建设项目的内在。在布袋降尘器设备及热力管网上适当现场布置了无焰泄爆配置和隔爆阀。布袋降尘器设备核心进行抗爆成分方案,是可以容忍必须的内部结构爆阻力而不至于楼房倒塌。整体机系统(具有热力管网、布袋降尘器设备、鼓风机)实现了严格执行的等电极电位接地线线加工处理,接地线线电容不大于4欧姆。
5. 核心设备与技术亮点
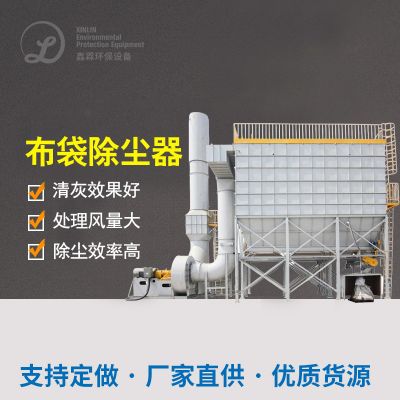
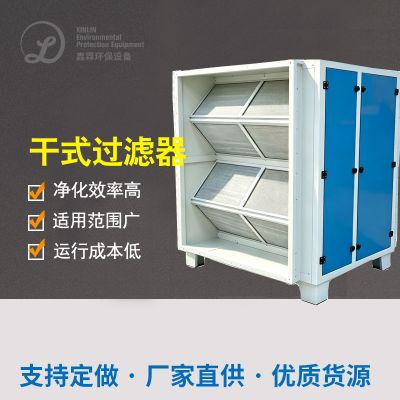
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤材料选购:所采用了防静感应、拒水防油覆亚膜除尘器滤袋。防静感应是满足在滤布机布中织入导电304不锈钢仟维丝满足的;覆亚膜办理则使烟尘很容易在外面剥离技术,大幅度影响了操作阻尼力。
清灰机系统:利用分室挂机智能清灰水平。当其它室需清灰时,开启该室升级阀,智能阀瞬息放0.4-0.6MPa的文件挤压气进行双固清灰。挂机清灰规避了煤尘多次吸咐,且清灰用的文件挤压气经了从严的冰冻潮湿和灰色收入离心分离,避免 湿气混在淀粉中。
灰斗规划:灰斗规划为大倾斜(少于60度)且内部人员拋光治理,装配了高頻仓壁振动式器和联续料位计,保证 灰斗内不合桥、不凝固,粉层能顺滑排除。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信