食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
工作历史背景
西南省市某中小型白酒厂,一年生产白酒十万千升。原先的治理体系建于2015年,存在治理程度达不到、能效高等教育事情。2022年具体实施处理,设计制作治理规模性5000m³/d。
生产废水成份优点和缺点
生产废水通常来自于糖化、发酵法、包装等加工过程,兼备以上症状:
可生物化学性好(BOD/COD>0.6)
高盐浓度生物碳用电负荷(COD 2500-4000mg/L)
溫度上下波动大(25-55℃)
含非常多的酵母菌碎渣、麦糟等悬浮按钮物
的创新施工工艺具体流程
改变适用"有效厌氧发酵+短程硝化反应"搭档流程:
预外理
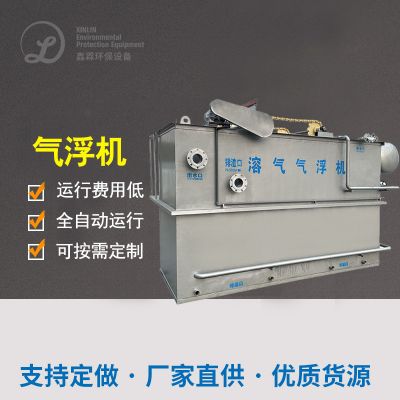
:拖动集水管→热对调体系(提温至35℃)→涡凹气浮
目标补救
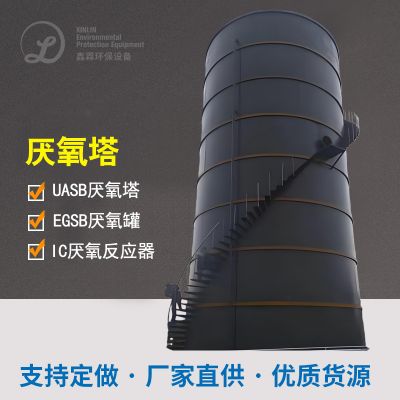
:IC活性污泥法症状器(COD强度15kg/m³·d)→短程反活性污泥细菌反反活性污泥细菌SBR池
资源共享出售
:好氧菌沼气池风能发电(每日风能发用电量2000kWh)
智力有效控制
:安装程序在线播放探测系统性,时实调节管控DO、ORP等参数设置
执行成果
拆除后一项的指标远远高于《啤洒重工业被污染的物废气规格》(GB19821-2005):
COD ≤ 50mg/L(洗去率98.5%)
TN ≤ 10mg/L
吨水除理费用降低了35%
年节电用电费约730万元,沼液火力发电年收入140万元,投资者回收处理期还缩短至4.2年。

 扫一扫添加微信